


 엔

PET 이형 필름은 자재 명세서에서 가장 높은 평가를 받는 경우가 거의 없지만 다이커팅 라인이 깨끗하게 작동하는지, 라벨이 떨림 없이 벗겨지는지, 테이프 롤이 막히지 않고 풀리는지 여부를 결정합니다. 변환기가 라이너를 지정하는 순간 거의 즉시 한 가지 질문이 떠오릅니다. 단면입니까, 양면입니까?
대답은 단순히 코팅된 면이 하나 또는 두 개가 아닙니다. 단일 실리콘 표면에서 두 개로 이동하면 화학 예산, 경화 기간, 와인딩 장력 및 생산 팀이 준수하는 두 가지 수치인 실리콘 코팅 균일성과 이형력이 변경됩니다. 이 가이드에서는 두 가지 구조가 어떻게 다른지, 균일성이 중요하기 시작하는 부분과 작업 창 내부에서 해제력을 유지하는 방법을 설명합니다.
단면 및 양면 PET 이형 필름의 실제 정의
PET 이형 필름은 일반적으로 두께가 12~100 마이크론인 폴리에스테르 캐리어로, 접착제가 깨끗하게 벗겨지는 경화된 실리콘 층을 유지합니다. 폴리에스테르는 치수 안정성과 인장 강도를 제공합니다. 실리콘은 제어된 박리를 가능하게 하는 낮은 표면 에너지를 공급합니다. 실리콘 표면의 수는 두 제품군 간의 유일한 구조적 차이이며, 그 차이는 전체 변환 과정을 통해 계단식으로 나타납니다.
단면 구조
한쪽 얼굴에는 실리콘이 들어있습니다. 뒷면은 폴리에스터 특성을 유지하며 일반 상태로 남겨두거나 인쇄 및 접착을 위해 코로나 처리하거나 취급하기 쉽도록 슬립 변형할 수 있습니다. 코팅되지 않은 면은 잉크, 코팅 및 접착제를 수용하기 때문에 단면 라이너는 이형 표면과 인쇄 웹 역할을 모두 수행하는 경우가 많으며 이것이 라벨, 멤브레인 스위치 및 의료용 패치 작업을 지배하는 이유입니다.
양면 구조
두 면 모두 일반적으로 두 가지 다른 방출 수준으로 실리콘을 함유합니다. 필름은 진정한 캐리어가 됩니다. 한쪽의 접착제는 떼어내고 다른 쪽의 접착제는 떼어낼 수도 있고, 롤에서 풀고 같은 과정에서 다시 라미네이팅할 수도 있습니다. 양면 라이너는 양면 코팅 테이프, 전사 접착제, 다이컷 스택의 핵심입니다.
실리콘 코팅 균일성이 이형력을 결정하는 이유
이형력은 실리콘 표면에서 접착제를 떼어내는 데 필요한 박리 강도로, 일반적으로 25mm당 그램 단위로 보고되며 온도와 습도가 제어된 상태에서 표준 테이프를 사용하여 180도에서 측정됩니다. 이는 평균값이며, 평균값은 많은 것을 숨길 수 있습니다.
평균적인 의미를 부여하는 것은 코팅 균일성, 즉 실리콘 무게가 웹과 롤을 따라 얼마나 균등하게 분산되는지입니다. 일반적인 코팅 중량은 목표 방출 수준에 따라 면당 대략 0.3~1.5g/m2입니다. 수백분의 1그램의 차이는 사소하게 들리지만 실리콘은 극도로 얇은 층에서 작용하므로 작은 무게 차이가 껍질에서 측정 가능한 차이가 됩니다.
균일성 문제에는 인식 가능한 특징이 있습니다. 줄무늬와 골지 처리로 인해 밴드가 더 단단하고 느슨해지기 때문에 다이컷 라벨이 고르지 않게 벗겨집니다. 핀홀과 코팅되지 않은 얼룩으로 인해 접착제가 폴리에스테르에 고정되어 찢어짐과 잔여물이 생성됩니다. 코팅 헤드의 비드 제어로 인한 무거운 가장자리는 롤에 유순한 중심과 완고한 가장자리라는 두 가지 특성을 부여합니다.
이형력은 사양서에 기재된 수치입니다. 코팅 균일성은 롤의 첫 번째 미터부터 마지막 미터까지 반복 가능한 숫자를 만드는 것입니다.
따라서 테스트 프로그램은 두 가지 측정을 결합합니다. 이형력에 대한 박리 테스트와 웹과 롤을 따라 매핑된 코팅 중량 확인(종종 X선 형광을 사용함)입니다. 두 사람이 동의하면 프로세스가 통제됩니다. 실리콘 코팅 PET 이형 필름 성능 단일 공식 변경보다 해당 페어링에 훨씬 더 의존합니다.
릴리즈 포스 제어: 두 디자인의 차이점
단면 필름: 조정을 위한 단일 인터페이스
하나의 실리콘 페이스에는 조정할 수 있는 하나의 릴리스 인터페이스가 있습니다. 생산자는 실리콘 화학을 조정합니다. 쉬운 중간 또는 꽉 , 코팅 무게와 함께 목표 박피에 도달합니다. 경화 정도는 코팅 중량만큼 중요합니다. 덜 경화된 층은 접착제로 이동하는 이동성 실리콘 사슬을 남기고, 과도하게 경화되거나 과도하게 첨가된 층은 이형력을 낮출 수 있습니다. 한 면만 코팅되기 때문에 차단이 거의 문제가 되지 않으며 롤은 정상적인 장력으로 감깁니다.
양면 필름: 두 개의 인터페이스와 차동 장치
양면필름은 두 개의 릴리즈 값을 동시에 제어해야 하며, 둘 사이의 관계가 전체 포인트입니다. 차동 구조에서는 한 면은 단단하고 다른 면은 쉽습니다. 접착제를 라미네이팅할 때 쉬운 쪽이 먼저 풀리고 노출된 면에 그대로 있어야 하며, 단단한 쪽은 최종 도포할 때까지 라이너를 고정해야 합니다. 그 관계를 뒤집으면 라이너가 잘못된 순간에 잘못된 쪽에서 박리됩니다.
차동 장치는 일반적으로 접착제에 따라 25mm당 몇 그램부터 3:1에 가까운 빡빡함과 쉬운 비율까지 실행됩니다. 두 코팅 과정 사이의 불균형이 완성된 테이프의 불균형으로 이어지기 때문에 두 면 모두 경화되어야 하며 둘 다 균일해야 합니다. 롤의 실리콘-실리콘 접촉은 단면 제품보다 권취 장력, 가장자리 품질 및 롤 경도를 더 중요하게 만듭니다.
단면 필름과 양면 필름 비교
아래 표에는 사양을 작성할 때 가장 중요한 장단점이 요약되어 있습니다.
| 속성 | 단면 PET 이형 필름 | 양면 PET 이형 필름 |
|---|---|---|
| 실리콘 페이스 | 하나 | 두 가지, 일반적으로 서로 다른 릴리스 수준에 있음 |
| 해제력 변수 | 코팅중량, 경화도, 실리콘 종류 | 동일하고 두 얼굴의 비율을 더한 것입니다. |
| 일반적인 코팅 무게 | 한쪽 면에 0.3~1.5g/m2 | 각 면의 동일한 범위 |
| 뒷면 | 일반, 인쇄 가능, 코로나 처리 또는 수정된 슬립 | 실리콘 코팅 및 비접착성 |
| 위험 차단 | 낮음 | 높음, 장력 및 가장자리 제어 필요 |
| 상대적 재료비 | 낮음er silicone consumption | 높은 실리콘 사용 및 2단계 품질 관리 |
| 일반적인 응용 분야 | 라벨, 보호 마스킹, 인쇄, 멤브레인 스위치, 의료용 패치 라이너 | 양면 코팅 테이프, 전사 필름, 다이컷 스택, 자동 감김 소재 |
| 균일성 감도 | 높음 | 매우 높음. 두 면 모두 사양과 일치해야 하기 때문입니다. |
일반적으로 세 가지 질문으로 선택이 결정됩니다. 완제품의 한 면 이상에서 접착제가 떨어져 나가야 합니까? 그렇다면 양면으로 가십시오. 뒷면에는 잉크, 접착제 또는 코팅이 들어가야 합니까? 그렇다면 일방적으로 가십시오. 라이너는 한 스테이션에서 한 방향으로 한 번 제거됩니까? 그렇다면 단면은 실리콘이 적고 위험도 적습니다.
모든 작업에 폴리에스테르 라이너가 필요한 것은 아닙니다. 적당한 속도로 절단 및 적용되는 라벨 용지의 경우 종이 라이너가 더 경제적인 경로가 될 수 있으며 코팅지 이형 라이너는 많은 라벨, 인쇄 및 포장 작업에서 기본값으로 유지됩니다.
 필름 라벨용 동판 종이 이형지 강성과 부드러움이 우수한 코팅지 이형 라이너로 단면 또는 양면 코팅이 가능하며 필름 라벨용 너비는 500~1600mm입니다. 제품보기 →
PET 이형 필름을 지정하는 방법
공급업체와 대화할 때 다음 항목을 가져오세요.
- 웹이 유지해야 하는 캐리어 두께와 인장 또는 치수 안정성.
- 25mm당 그램 단위의 목표 이형력(테스트 테이프 및 박리 각도 지정)
- 단일 목표값뿐만 아니라 허용되는 해제력 범위.
- 실리콘 면수 및 양면 필름의 경우 촘촘함과 용이함의 비율.
- 웹 전체에서 허용되는 코팅 중량 및 균일성 허용 오차입니다.
- 뒷면이 인쇄 가능해야 하는지, 코로나 처리되어야 하는지 또는 슬립 수정되어야 하는지 여부입니다.
- 롤 폭, 코어 크기, 감기 방향 및 최대 롤 길이.
- 보관 및 유통기한은 일반적으로 건조하고 온화한 창고에서 6~12개월입니다.
여러 접착제 화학 물질에 걸쳐 이형력이 안정적으로 유지되어야 하는 경우 코팅 무게와 경화 제어를 문서화할 수 있는 공급업체는 단지 낮은 가격만 제시하는 공급업체보다 더 가치가 있습니다. 라이트 릴리스에서 헤비 릴리스로 이동 추측이 아닌 사양 연습입니다.
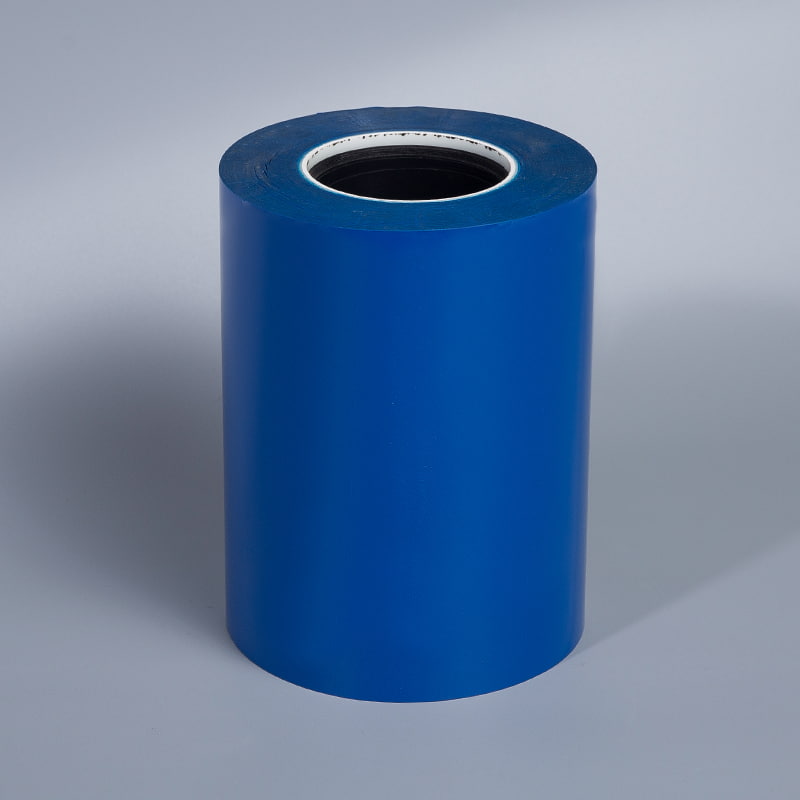 인쇄, 접착제, 다이커팅용 PET 이형 필름 실리콘 코팅 PET 필름은 단면 또는 양면으로 12~100μm 크기로 제공되며 안정적인 이형, 높은 투명도 및 부드러운 변환 롤을 제공합니다. 제품보기 →
자주 묻는 질문
Q1: 단면 PET 이형필름과 양면 PET 이형필름의 주요 차이점은 무엇입니까?
단면 필름은 한 면에는 실리콘을 담고 있고 다른 면은 인쇄, 코팅 또는 접착에 사용할 수 있도록 남겨둡니다. 양면 필름은 일반적으로 두 가지 서로 다른 방출 수준으로 양면을 코팅하므로 제어된 순서로 접착제를 양쪽에서 제거할 수 있습니다.
Q2: PET 이형필름의 이형력은 어떻게 측정되나요?
대부분의 사양은 고정 속도에서 표준 테이프를 사용하여 180도 박리 테스트를 사용하며 결과는 25mm당 그램 단위로 보고됩니다. 결과는 접착제, 체류 시간 및 주변 조건에 따라 달라지므로 테스트 테이프 및 테스트 조건은 숫자 옆의 사양에 속합니다.
Q3: 보관 중에 해제력이 표류하는 이유는 무엇입니까?
일반적인 원인은 경화되지 않은 실리콘, 저분자량 실리콘이 접착제로 이동하는 것, 가소제가 접착제 밖으로 이동하는 것, 따뜻한 보관 등입니다. 온대 창고에 잘 관리된 제품은 일반적으로 6~12개월 동안 이형력을 유지합니다.
Q4: 양면 필름이 단면 라이너를 대체할 수 있습니까?
때로는 두 번째 실리콘 표면이 인쇄나 접착제를 수용할 수 없어 비용이 추가되고 막힐 위험이 있습니다. 한쪽 표면만 박리되는 경우 일반적으로 단면 필름이 더 나은 엔지니어링 선택입니다.
단면 및 양면 PET 이형 필름은 다양한 질문에 답합니다. 어떤 사람은 실리콘이 얼마나 적은 양으로 작업을 수행할 수 있는지 묻습니다. 다른 하나는 두 개의 릴리스 값이 순차적으로 작동하도록 만드는 방법을 묻습니다. 두 경우 모두 동일한 원칙이 적용됩니다. 이형력 범위를 정의하고 이를 전달하는 코팅 중량을 확인하고 코팅이 웹과 롤을 따라 균일한지 확인합니다. 그렇게 하면 라이너가 프로세스에서 더 이상 변수가 되지 않습니다.


